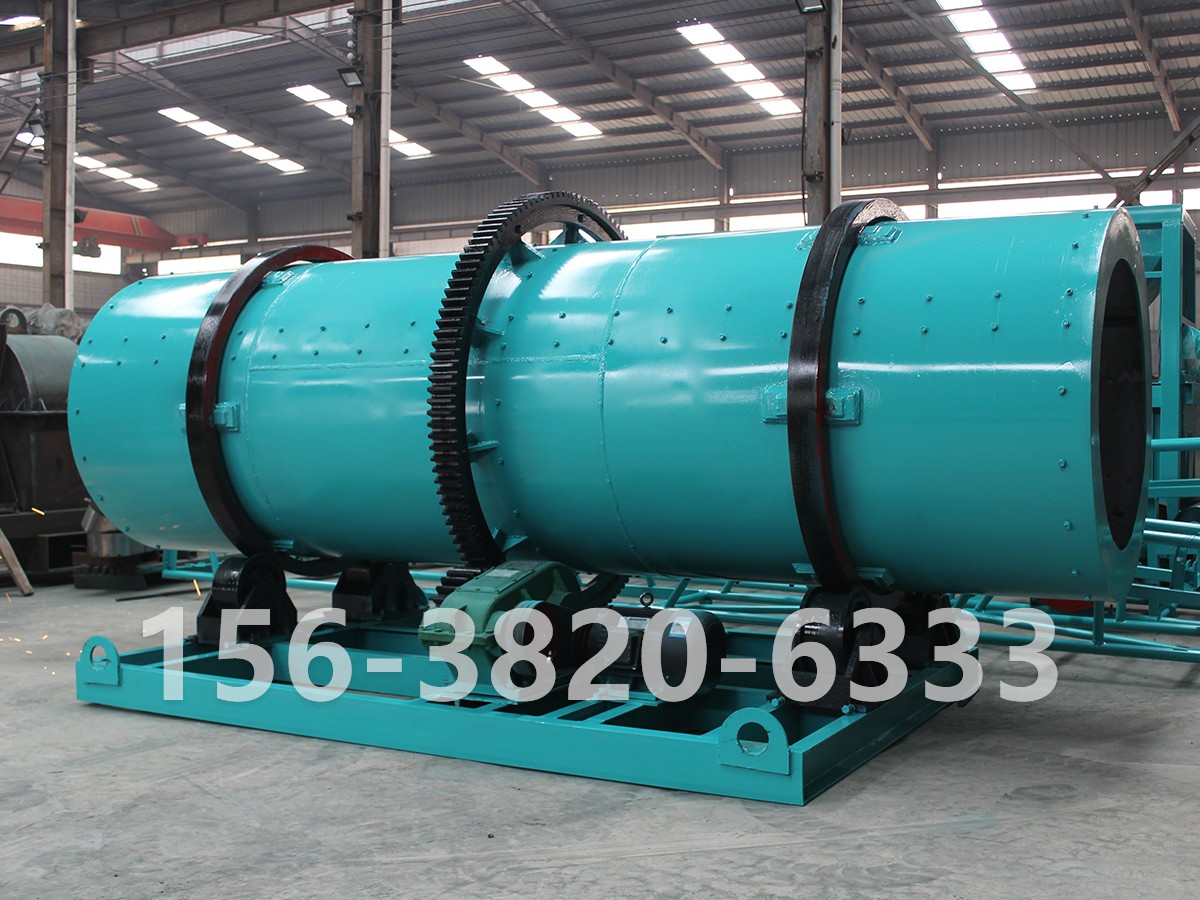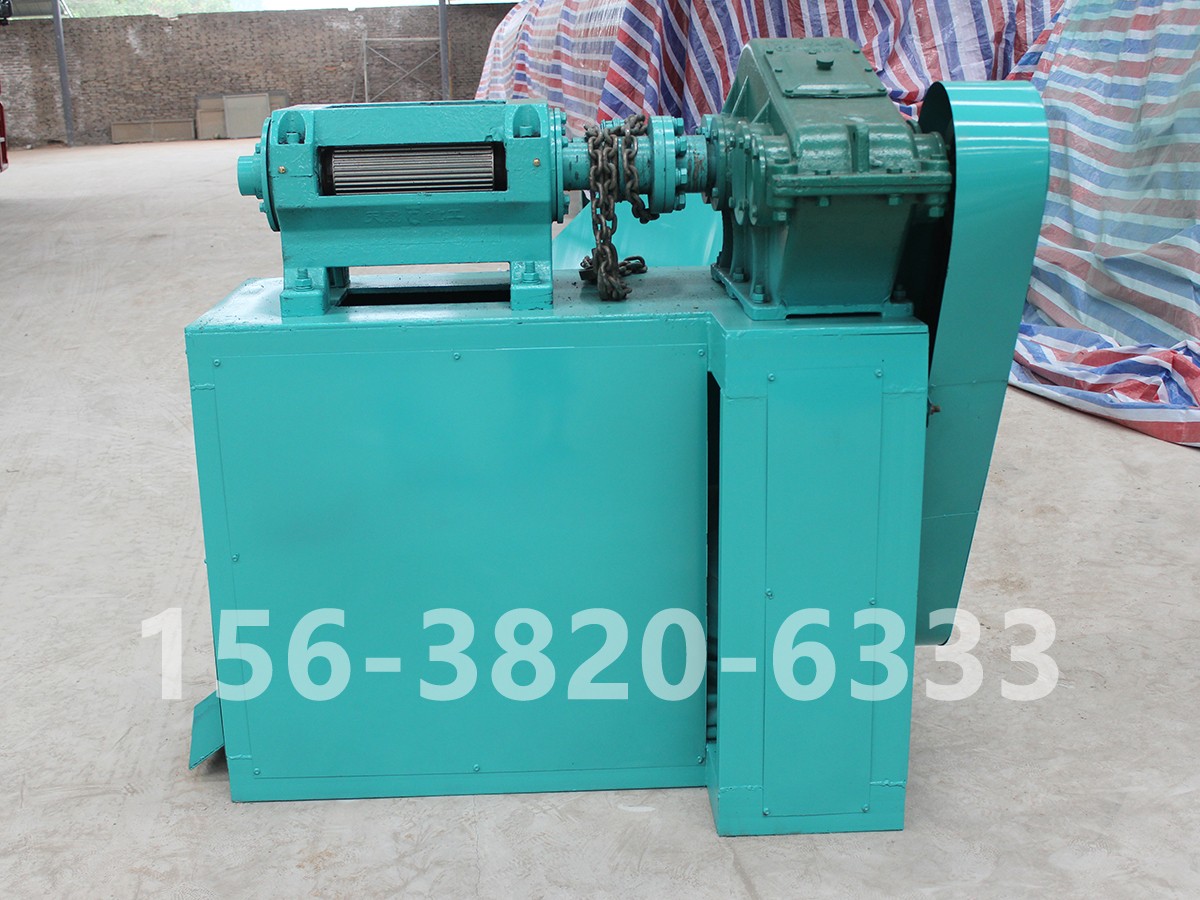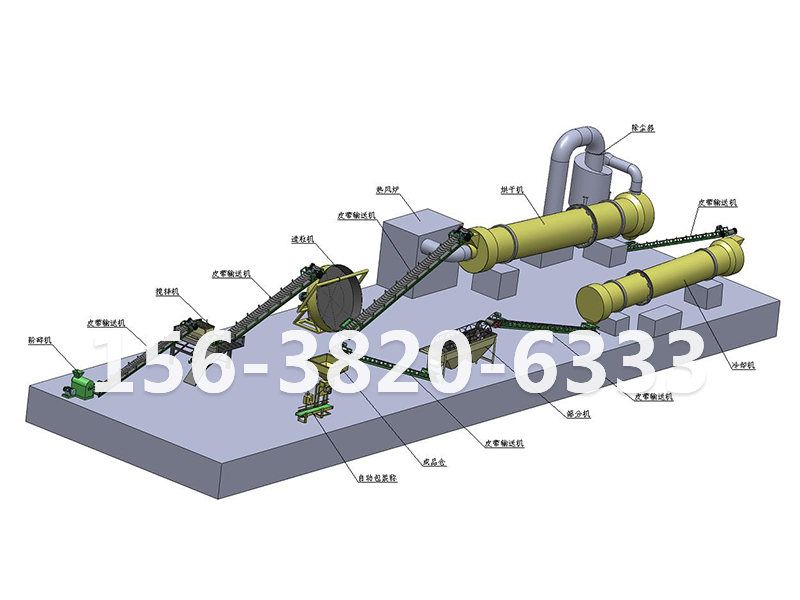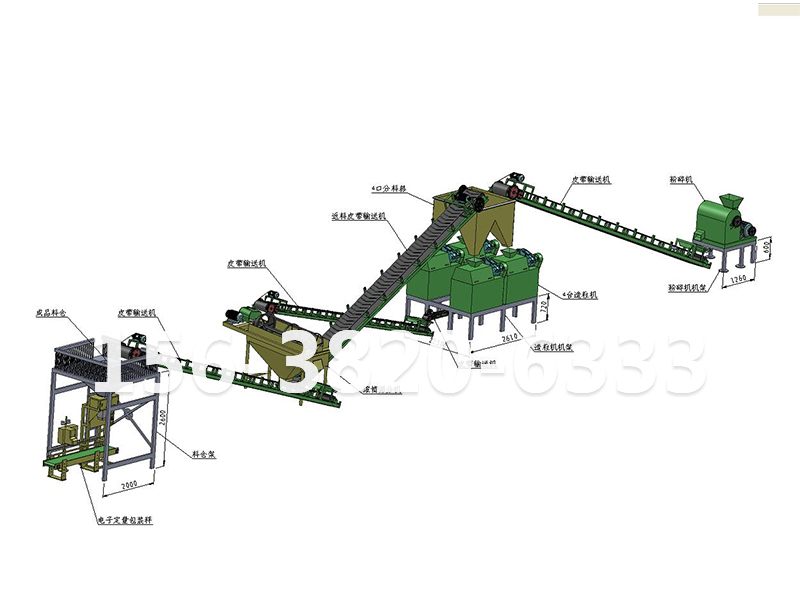
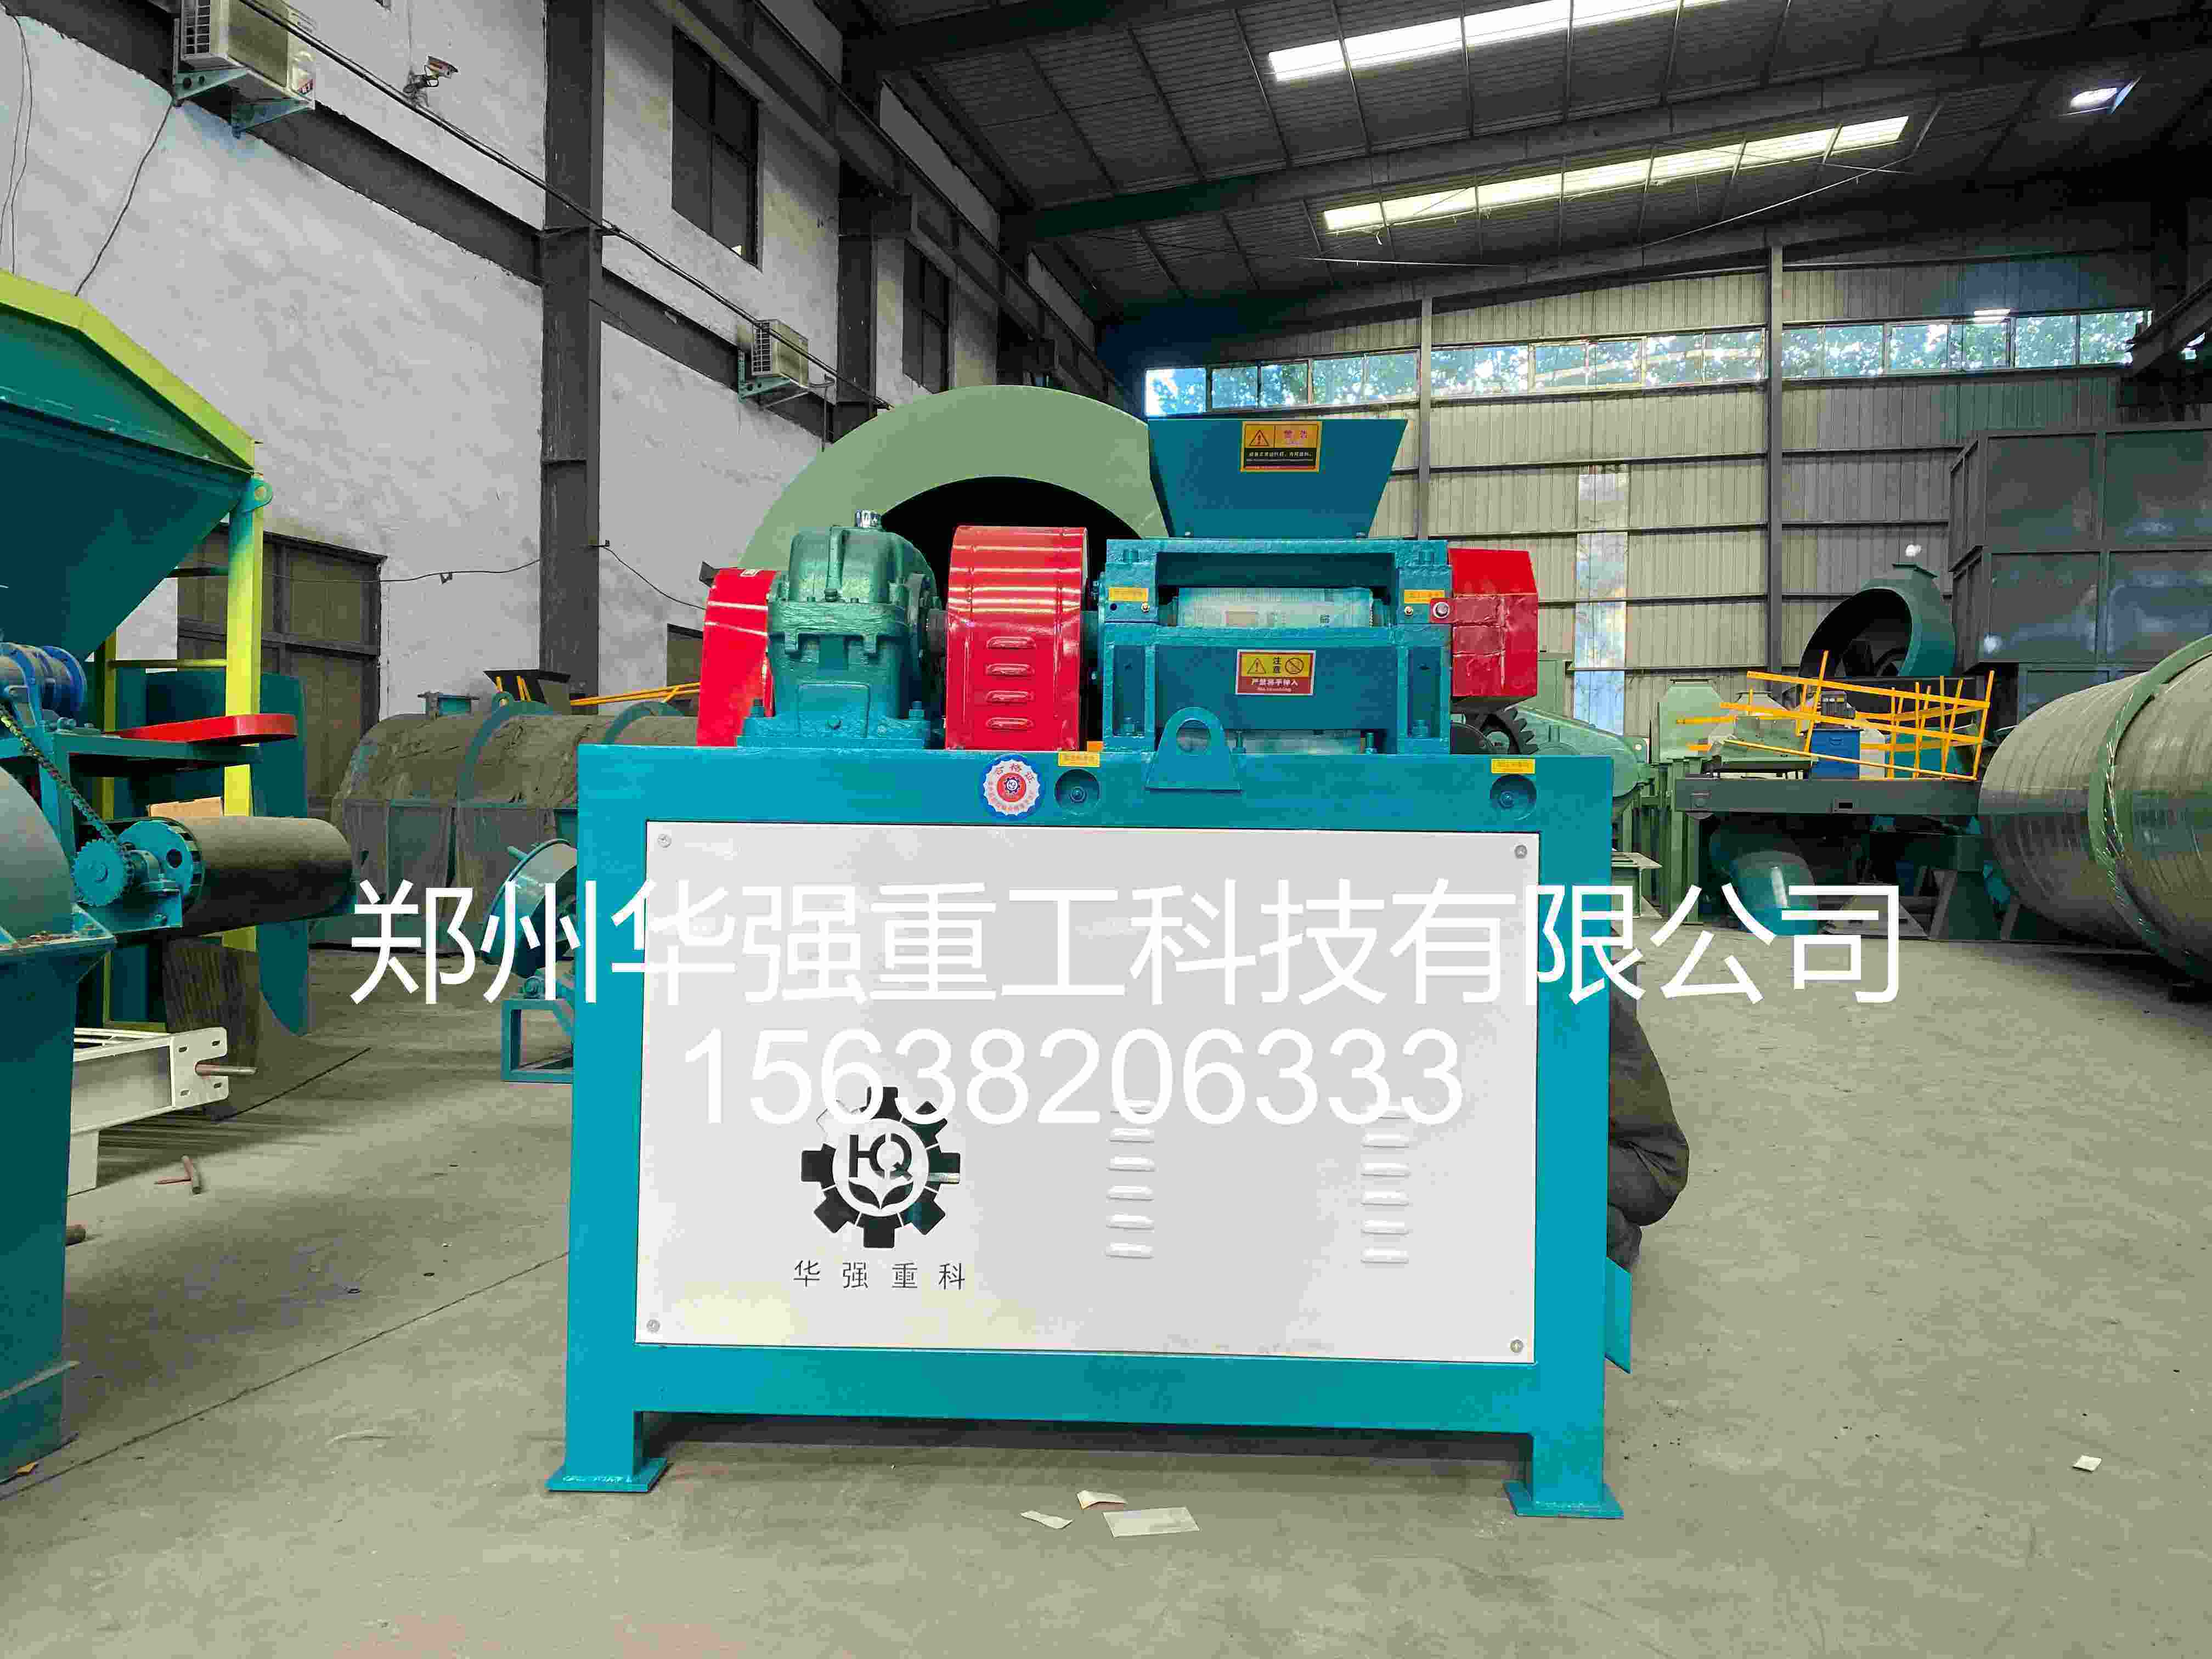
挤压造粒机是有机肥干法造粒的核心设备,依靠对辊挤压成型,无需烘干,很适合中小型有机肥厂加工生物有机肥。生产过程中,粘辊、颗粒易碎是出现频率很高的两类问题,此外还有成粒率低、辊皮磨损快、设备震动大等故障。
粘辊是挤压造粒机很常见的问题,物料持续附着在辊皮凹槽内,无法顺利脱模,凹槽被填满后就失去成型能力,产能持续下降。造成粘辊首要原因是原料水分超标,挤压造粒要求粉料含水率控制在 15%~22%,物料水分过高,腐熟粪料黏性变强,挤压后粘在模槽难以脱落。其次原料中粗纤维、杂质过多,物料混合不均匀,局部湿度偏大,也会加剧粘辊。还有辊皮表面磨损、模槽粗糙,脱模阻力变大,同样容易挂料。粘辊对应的解决措施:严格把控原料含水率,水分偏高时,掺入干细返料混合降湿;原料经过粉碎、筛分,去除长纤维、结块杂质。生产间隙及时清理辊皮,可加装简易刮料板,持续清理辊面积料。辊皮磨损严重、模槽变粗糙,及时修复或者更换辊皮。另外控制进料速度,不要一次性大量喂料,避免瞬间压力过大造成物料糊在辊槽内部。
颗粒易碎、强度不足,成品颗粒一碰就碎,运输包装时产生大量碎粉,降低成品合格率。出现这个问题大多是原料配比不合理,粉料细度不够,大块物料多,物料之间结合力差。原料水分过低也是一大诱因,水分低于 15%,粉料缺少粘结介质,挤压成型后颗粒松散。还有挤压压力不足,两辊间隙过大,物料受压不够,成型不紧实;辊皮老化、模槽变浅,挤压效果下降,也会造成颗粒强度差。处理颗粒易碎的办法:提高粉碎细度,保证物料充分粉碎,粉料粒度均匀。适当调整原料水分,把含水率稳定维持在区间内,水分过低可少量均匀喷水混合。调节两辊之间间隙,增大挤压力度,但间隙不能过小,防止设备负载过载。合理添加粘结辅料,如腐殖土、膨润土等提升颗粒结合力。同时控制进料均匀稳定,避免断料造成颗粒成型不稳定。
除这两大故障外,还有其他高频问题。成粒率偏低:检查辊皮对中情况,两辊错位会造成压型不完全;保证喂料均匀,避免忽多忽少。设备震动异响:紧固地脚螺栓,检查轴承是否损坏,物料中混入硬质石块,要提前筛分去除,防止硬物撞击辊皮。辊皮磨损过快:严控原料除杂,砂石硬物是辊皮一大杀手;选用耐磨合金辊皮,减少磨损速度。
日常维护可以提前规避大部分故障。生产前做好原料预处理,发酵腐熟、粉碎筛分一步不能少;开机前检查辊皮、轴承、刮料板状态;生产结束清理辊面残留物料,防止物料干结硬化划伤辊皮。定期润滑传动部件,按照规范保养设备。
挤压造粒机能否稳定生产,七分看原料预处理,三分看设备调试。把原料水分、细度、杂质管控到位,再配合合理的设备参数调整,就能大幅减少粘辊、颗粒破碎等故障,提升生产线连续作业效率,降低易损件消耗。
 156 3820 6333