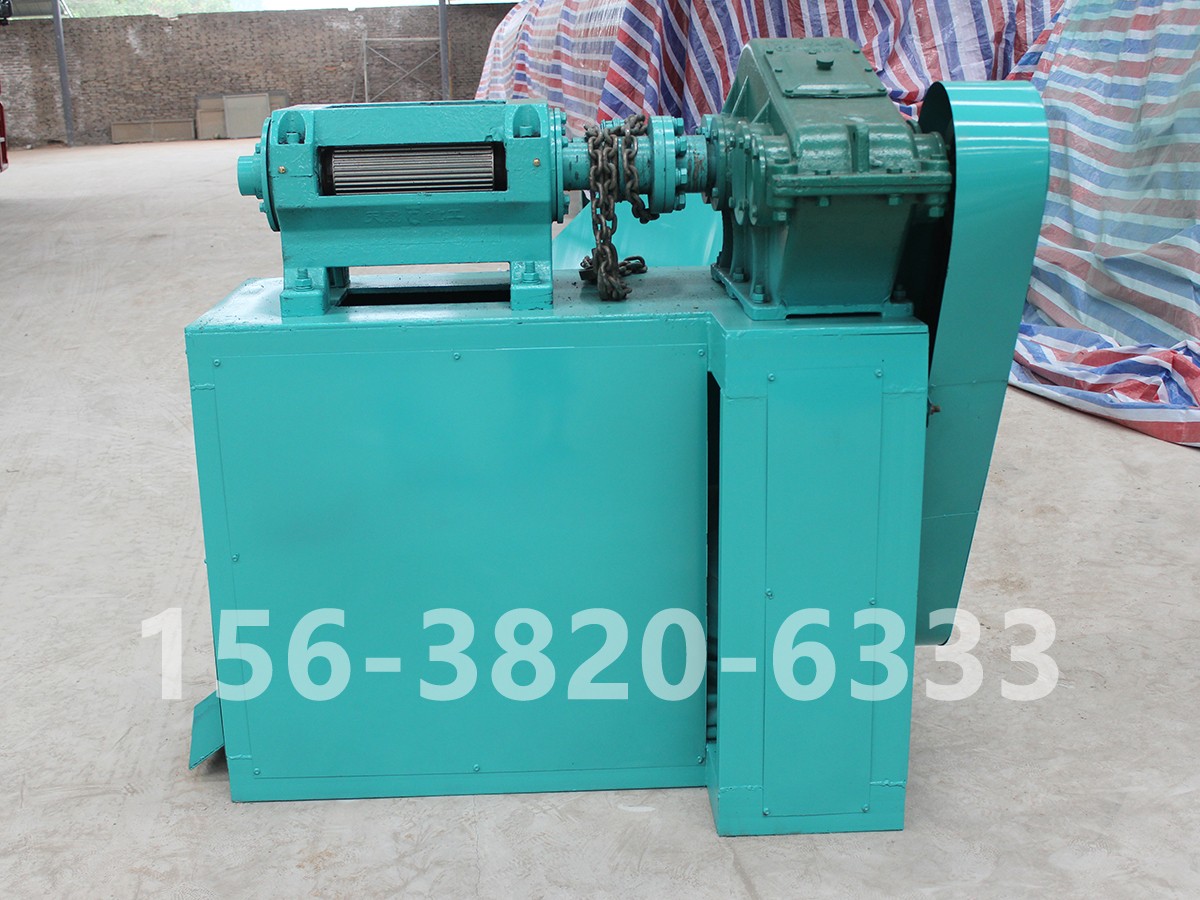
每次开机前必须执行设备巡检,确认设备处于安全状态。首先检查设备外观,清理进料口、机壳表面堆积粉料,排查有无物料结块堵塞。重点查看模辊总成,观察压辊、模板磨损情况,检查翻抛齿(压辊齿)有无变形、开裂。 检查润滑系统,查看减速机润滑油油位、油质,不足时补充同型号润滑油。检查轴承润滑点位,按规定加注润滑脂。同时检查电气线路、电机、保护装置,确认急停、过载保护功能正常。 原料前端做好检查,杜绝石块、铁丝等硬质杂物进入主机,防止硬物划伤模板、损坏压辊。确认完毕后,先空载试车,观察设备运转有无异响、剧烈震动,空载运行正常后方可进料生产。
设备带料运行阶段,操作人员实时监控主机电流、负载变化。电流持续偏高,说明模辊负荷过大,需要降低进料速度,排查是否存在模孔堵塞。 观察成品颗粒状态,一旦出现颗粒松散、长短不均、粉尘增多,及时检查模辊间隙、原料含水率。原料水分波动会直接影响挤压成型效果,水分偏高容易粘模堵孔,水分偏低造成颗粒强度不足。 生产过程监听设备运行声音,出现异响、震动加大,应降低进料量,必要时停机排查,禁止带故障持续生产。监控进料均匀度,尽量保持匀速送料,避免忽多忽少造成设备负载剧烈波动。
每日生产结束,执行停机保养,这是预防模孔干结堵料最关键一步。停机前停止进料,继续空转一段时间,将模孔内残留物料充分挤出。断电上锁之后,清理模板模孔内残留粉料,防止物料失水硬化堵塞模孔。 清理机壳、出料口、切刀部位粘附物料,检查切刀磨损情况,调整切刀与模板间隙。清理完成,对模辊、主轴外露部位做简单防护,减少有机质腐蚀。 清理作业完成后,再次检查各部位紧固件,松动螺栓及时紧固,记录当日设备运行参数与故障情况,形成运维台账。
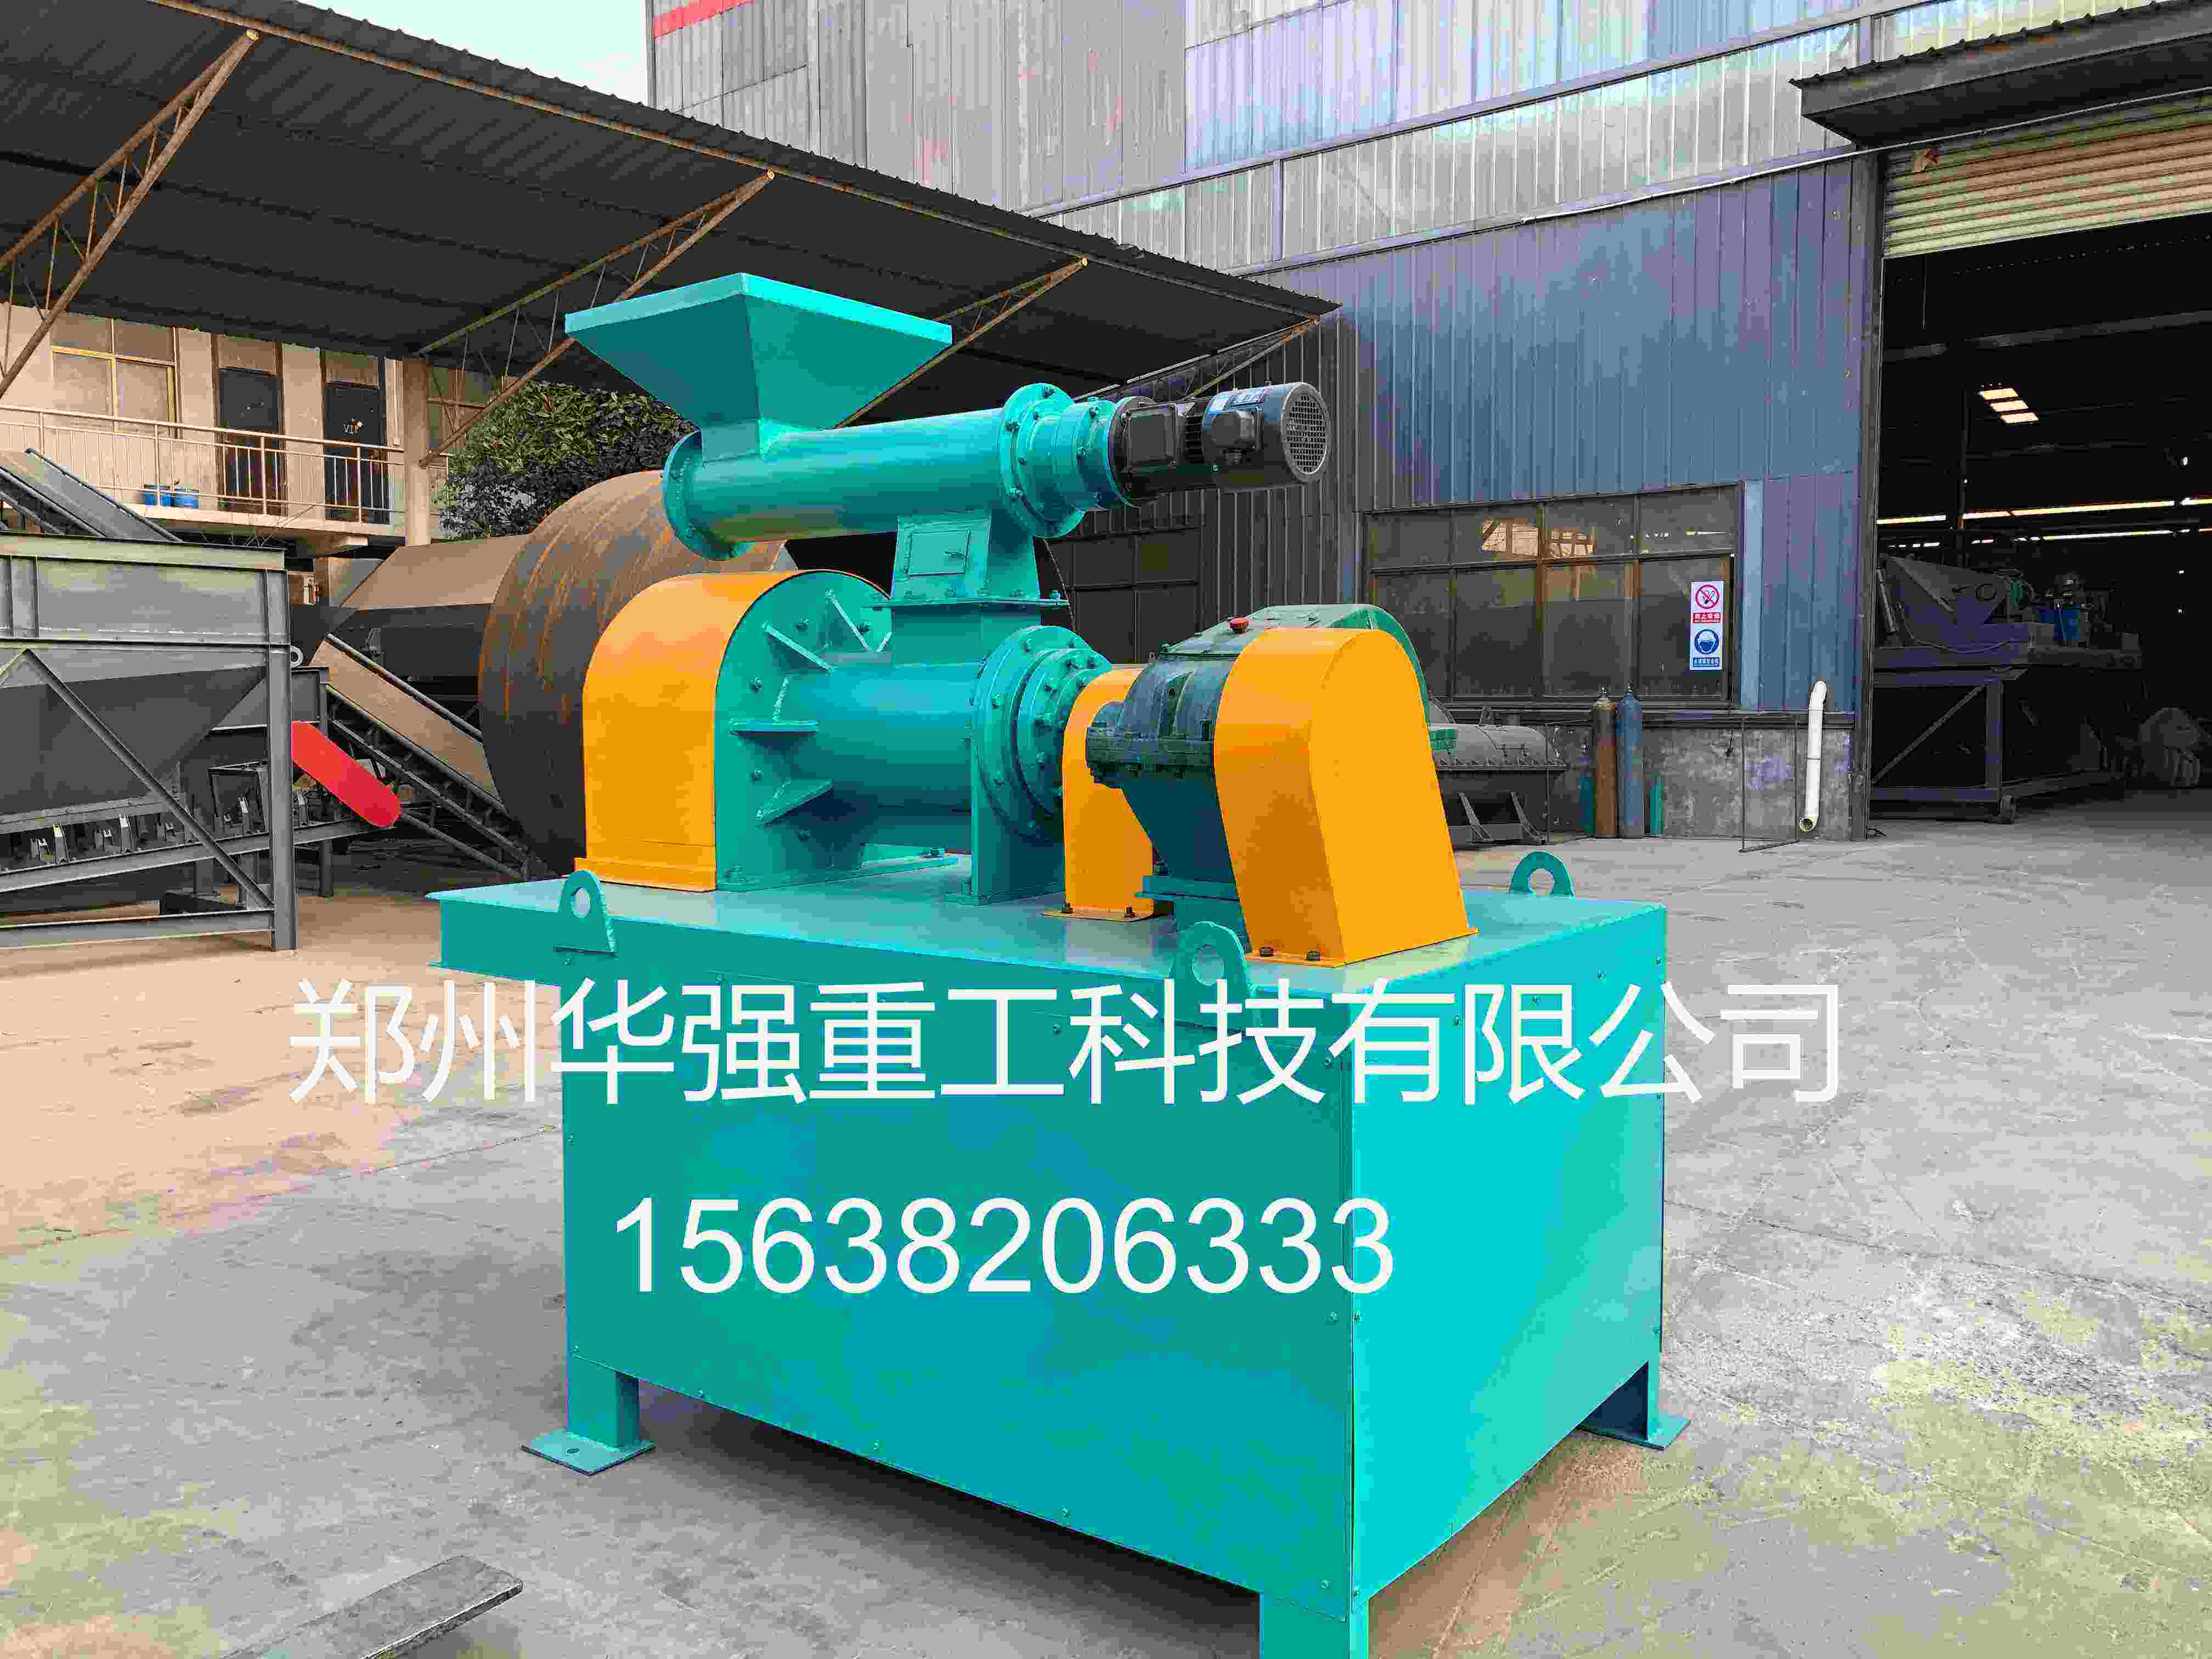
建立周检、月检、季度检修制度。每周检查链条、联轴器、轴承的磨损与润滑状态;每月拆解检查模辊总成,校准模辊间隙,磨损严重的压辊、模板及时更换。 每季度对主轴轴承进行深度保养,更换老化密封件,清理减速机内部杂质,更换润滑油。对设备机架、机壳做防腐检查,发酵车间湿度大,及时修补锈蚀部位。 长期停机存放时,清理干净全部物料,在模板、压辊表面涂抹防锈油脂,做好防尘防潮保护。
所有检修保养,必须断电、挂牌上锁,严禁设备带电维护。操作人员佩戴防护用品,防止粉尘与机械伤害。 除设备保养之外,同步管控前端原料预处理质量。粉料细度、含水率稳定,能大幅降低挤压造粒机负荷,减少模板磨损速度。 挤压造粒机的运维核心在于预防保养,坚持班前检查、班中监控、班后清机,配合周期性检修,能够持续稳定制粒效果,减少突发停机。有机肥厂落实标准化维护规范,延长模辊等贵重易损件使用周期,保障制粒工段连续稳定生产,提升有机肥成品品质。
 156 3820 6333