搜「螺带式搅拌机怎么工作」,多数页面只给一句「卧式筒里螺带转一转就混匀了」,真到现场还是花料、结团、卸不净。结论先说:这台设备从进料到卸料是 7 个连续动作,断在哪一步,后面就对应一种毛病。混合段不产出颗粒,却决定颗粒的养分均不均;按动作拆开看,比死记「转几分钟」有用得多。
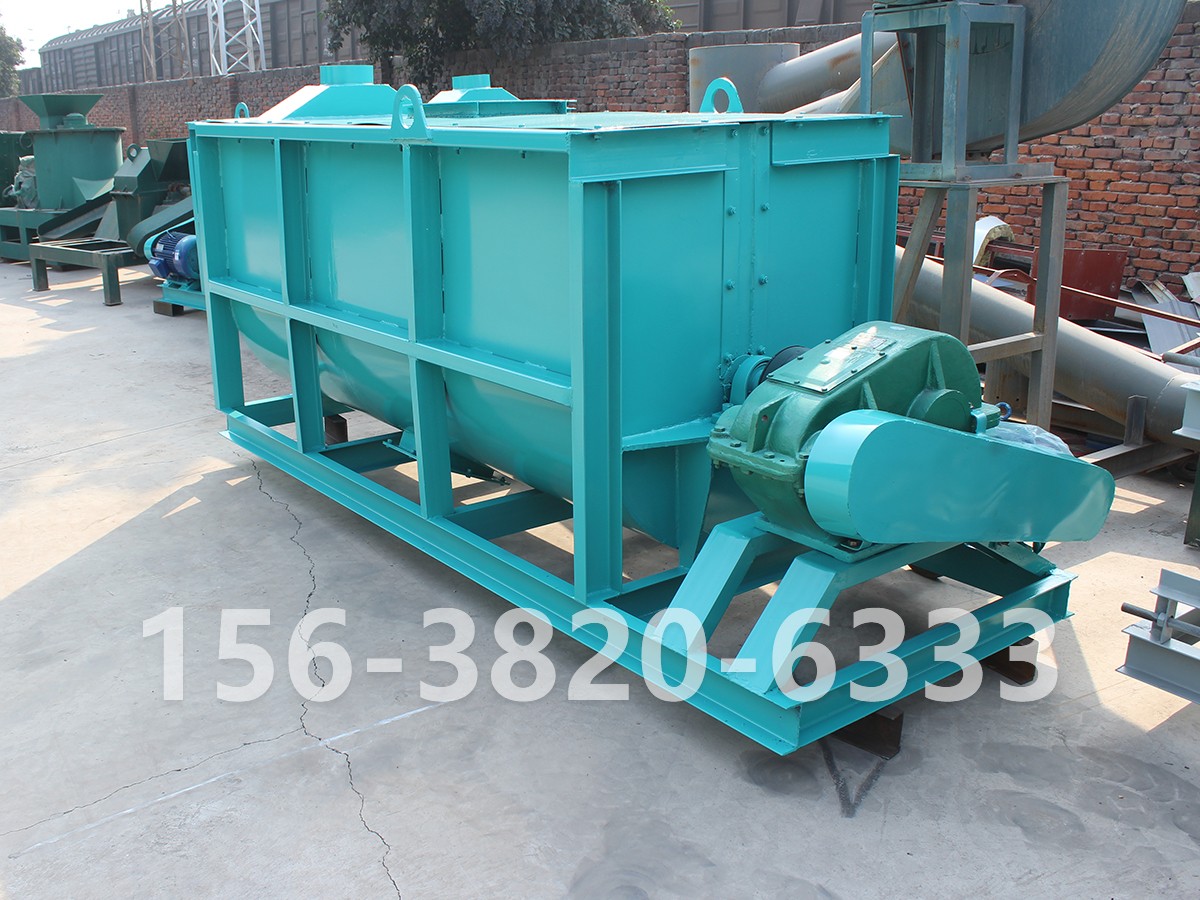
螺带式搅拌机(也叫卧式螺带混合机)卡在自动配料系统之后、造粒机之前。U 型筒里一根主轴带内外两层反向螺带:外带把料从两端往中间推,内带把中间料往两端回送,形成柔和对流加轻微剪切,不靠高速抛散。和立式圆盘搅拌机那种盘内涡旋抛散比,它更适合带返料、带微量组分、怕甩失活的复混肥粉料;代价是端部死角和卸料残留要专门管。
1)批次确认与空转检查
核配方号、返料批次号、上批清仓记录,开检修门看筒底无残料,空转半分钟听轴承和轴端密封。省了这步就进料,头几袋带上一批颜色,和「一台机带两条线串料」是同一个坑。
2)新料 + 计量返料同步进筒
自动配料系统放新料,筛下细粉按成品量 15%–25% 经螺旋秤同步进,不直倒、不回造粒机主机。填充率控 40%–60%,太满电流飘、太少吃不饱,CV 先输在进料口。
3)内外螺带反向起混
主轴到额定转速,外带推、内带回,先把有机粉与氮磷钾粉的密度差拉开再合拢。细度对齐 40–60 目,粗化肥颗粒没打细,这一步就埋下预分层。
4)雾化喷液联动
喷嘴沿筒长布 2–3 个,少量多次,基准按「新料 + 返料总重」算 5%–8%,不是只按新料。返料偏干微补、带液减喷;单点猛冲会把无机粉冲沉、起小球粘筒。
5)计时均化与 CV 取样
连续混 3–5 分钟,别为提产压到 2 分钟以内;到点从上中下三点取样测混合均匀度,CV ≤5% 才放行。复混肥袋袋养分不一样,八成断在这一步或第 2 步。
6)气动翻板卸料 + 低速扫料
翻板开,主轴降速让外带把筒底料扫向卸料口,螺带与筒壁间隙按毫米校,磨大了就留一层死料。卸料进造粒机缓冲仓,进料波动控 ±10% 以内,和主机联锁启停。
7)残留确认与批次封账
关门前看筒底、端部、轴端三处,记配方号、返料掺比、混合时间、喷液量、CV 值、清仓确认人;换配方则走空清仓,头 3–5 分钟 出粒单独接走不进成品仓。报表对不上投料,验厂比颗粒不圆更麻烦。
花料、养分偏 → 回 2、3、5 步(计量、起混、计时);
喷液结团、粘筒 → 回 4 步(按总重重算,别按新料);
卸不净、换料串色 → 回 1、6、7 步;
CV 忽高忽低 → 先查前段自动配料的落差补偿,再查 5 步取样;
主轴发热、电流飘 → 回 2 步填充率。
把「配料精度 → 混合均匀度 → 返料计量 → 氮磷钾不分层」当一条链看,别只盯主机转速。
采购螺带式搅拌机,合同里落这几项:螺带与筒壁间隙和校准周期、混合均匀度 CV 取样口径、卸料残留量上限、返料计量精度与掺比上限、喷液按总重联动的流量标定、配方权限与批次报表字段、换配方清仓 SOP 与首袋隔离。只写「筒容 X 立方、时产 X 吨」,投产后常补的就是螺旋秤、检修门和分线返料,比一次配齐贵。
 156 3820 6333