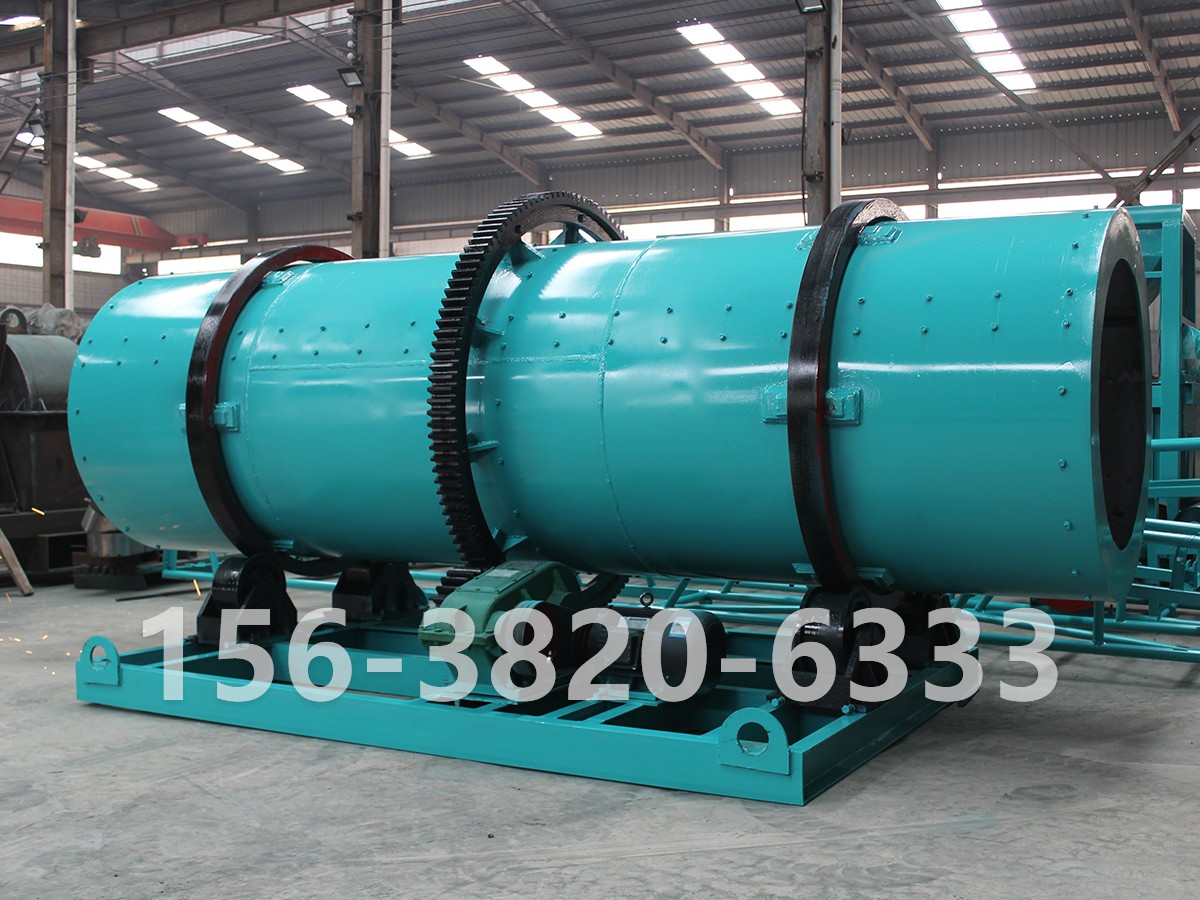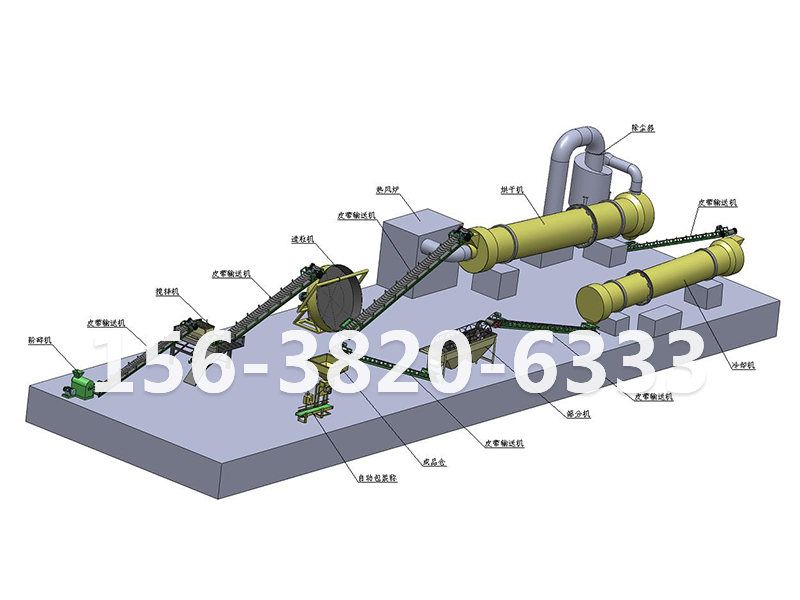
在污泥资源化生产线的完整链条中,圆盘造粒机的位置常被误读为一台孤立的“成球设备”。但如果把它放回“调质—成球—低温干—筛分返料”这个闭环来看,它的真实角色要精确得多:它是湿法成球节点,承接的是经过调质、含水率与细度都已进入窗口的混合料,输出的则是带有表面游离水、尚需低温烘干才能定型的湿球。这个节点能否稳定运转,不取决于圆盘本身转得多好,而取决于上游给它的料是否“够格”,以及下游是否愿意接纳它“湿着出来”的这个事实。
圆盘造粒机对进料状态有明确的边界条件,越过这条边界,粘盘和成球失败是必然结果,而非操作失误。脱水污泥经板框压滤后含水率通常仍在60%—80%量级,粘性极强,直接入盘会在盘面和盘壁形成厚黏层,物料无法正常翻滚。因此圆盘的上游必须完成一件事:通过掺混调理剂把含水率拉回到25%—40%的安全区间,同时把细度控制在30—60目。常用的调理剂包括腐熟有机肥粉、秸秆粉、粉煤灰、稻壳等,掺入比例通常在15%—25%左右,既调节水分,也改善物料的塑性和纤维骨架。
这一步的意义在于,圆盘的成球机制依赖的是物料在盘内滚动时的层叠团聚,而不是靠强力挤压或高剪切把湿泥“捏”成球。如果进料含水率过高、粘性失控,物料在盘内只会粘附堆积,滚动轨迹被彻底破坏;如果细度不够、含有硬块,颗粒大小的均匀性从母球阶段就已经失守。所以圆盘造粒机在工艺上的重要一个定位可以概括为:它是一个“窗口设备”,只对已经落入成球窗口的物料有效,窗口之外的物料需要在上游解决,而不是指望圆盘在腔内“消化”掉。
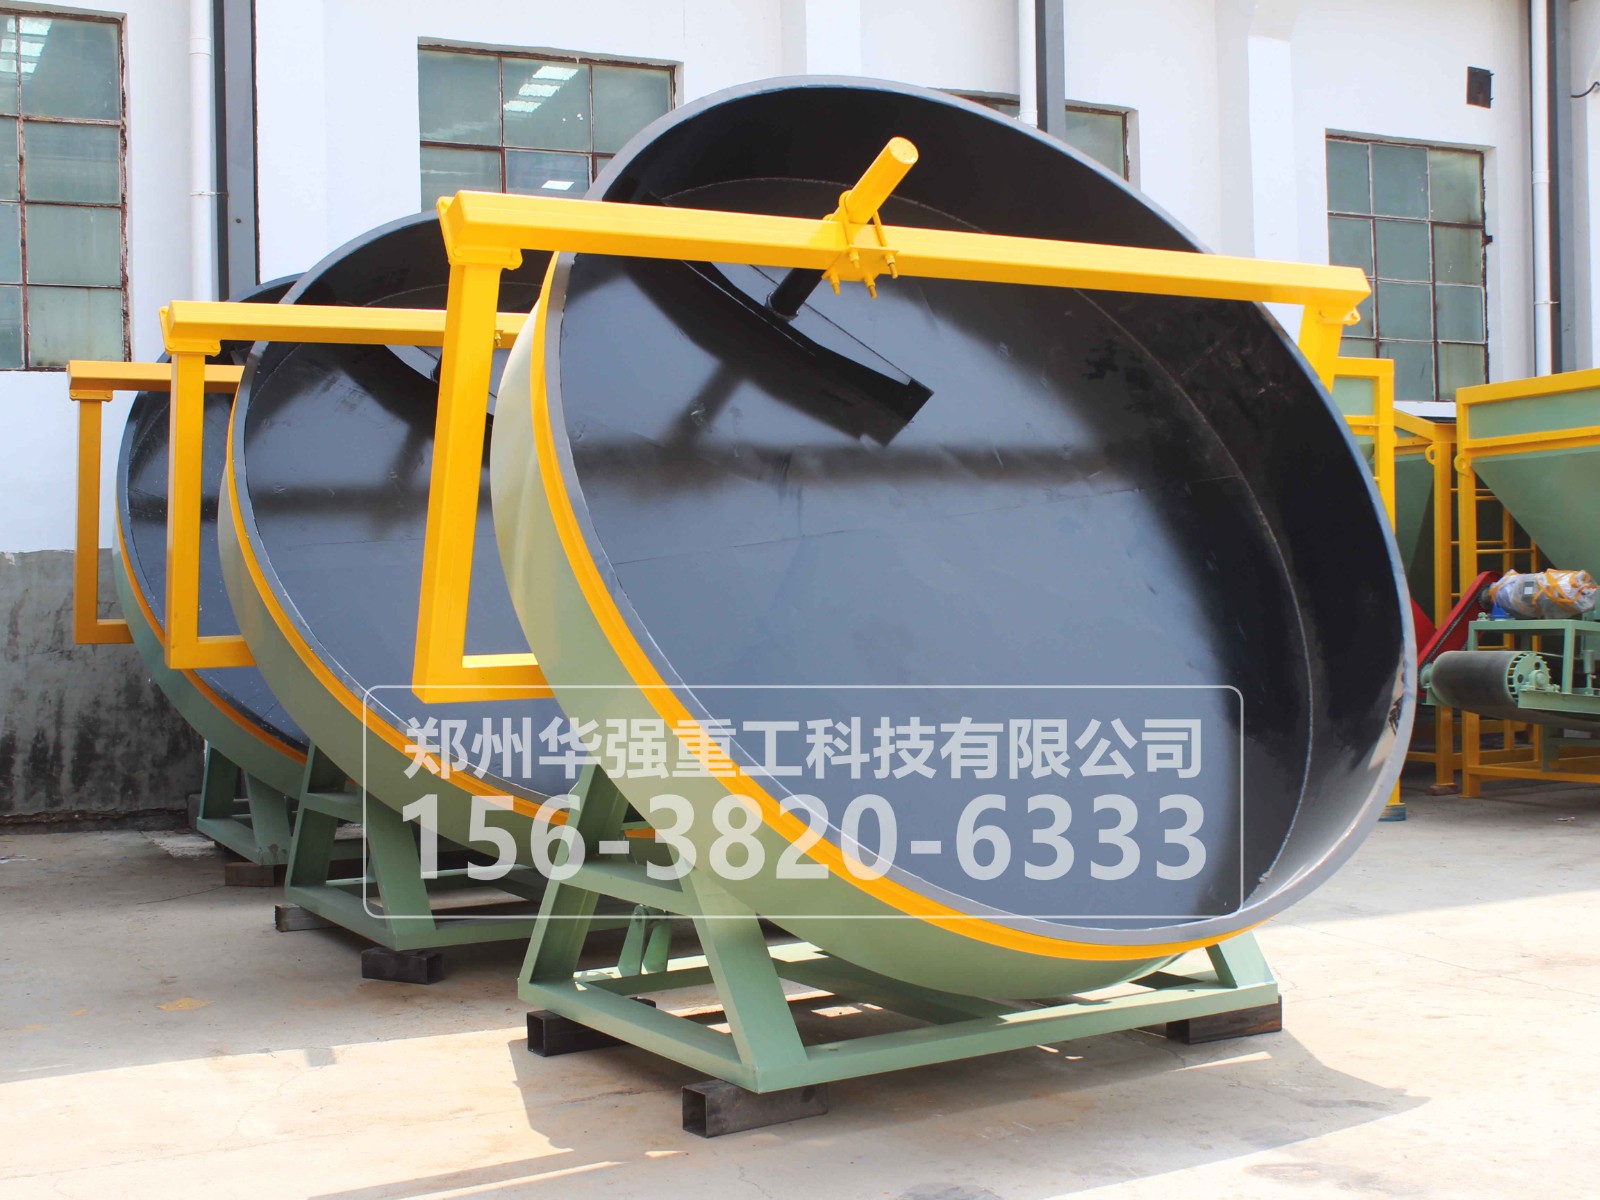
明确了这个前提,圆盘造粒机在产线中承担的具体任务就清楚了。混合料进入倾斜旋转的圆盘后,在离心力、摩擦力和重力的共同作用下,以返料细粉或初始母球为核心,通过喷洒少量水或固化剂溶液逐层团聚,逐步长大到目标粒径。圆盘倾角、转速和喷淋量三者需要联动匹配:针对污泥的高粘特性,倾角通常设在42°—55°区间,转速控制在15—28 r/min,目的是让物料形成稳定、有序的滚动路径,既不在盘面滞留粘附,也不因离心力过大而被甩碎。
但需要特别注意的是,圆盘输出的颗粒仍然是湿颗粒,表面带有游离水,初始强度有限。它在这个节点上完成的,是把松散的调质料转变为具有几何形状和初步结合力的“球核”,为下游的烘干提供粒度均匀、不粘连的物料形态。圆盘并不承诺“造粒即成品”,它的工艺贡献体现在为干燥段创造了一个比粉料或泥饼更适合热交换的物料状态——颗粒之间有孔隙、有独立的表面,热风可以穿透,而不是面对一团需要先破碎才能干燥的粘稠物料。
圆盘造粒机在产线中的位置还有一层容易被忽略的含义:它是返料闭环的接收端和再加工端。热筛分或成品筛分分出的细小颗粒和粉碎后的大颗粒,都会返回圆盘重新参与成球。这意味着圆盘的实际进料并非全部是新鲜混合料,其中包含相当比例的返料细粉。返料在这里承担了“母核”和“干料调节剂”的双重功能:细粉作为核心让新料在其表面逐层包裹长大,同时干返料本身也在拉低盘内物料的整体湿度,抑制粘附。
因此,圆盘造粒机在生产线上不是一个“一次性通过”的节点,而是一个带循环的湿法成型环节。它的运行稳定性依赖于前端调质的稳定性、返料比例的稳定性以及下游筛分效率的稳定性,三者中任何一个波动,都会以粘盘、成球率下降或返料比升高的形式在圆盘上表现出来。把圆盘从这条传导链中单独拎出来讨论“参数怎么调”,往往解决不了根本问题;真正需要匹配的,是上游把料送到什么状态、圆盘把球滚到什么程度、下游以什么方式接纳和回送这三者之间的节奏一致性。
圆盘造粒机在污泥资源化生产线中的位置,不是“核心”或“辅助”这种模糊的定性可以概括的。它承担的是湿法成球这个特定工序,其有效性完全取决于前后端是否承认并配合它的工艺边界。一条污泥制粒线能否连续稳定运转,看的不只是圆盘转得顺不顺,而是调质段有没有把料送进窗口、烘干段有没有为湿球留出足够的定型空间、筛分返料有没有形成可控的闭环。圆盘站在这个闭环的中间,它的“位置”本身就是这条闭环是否成立的一面镜子。
 156 3820 6333